|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
製品案内 金属面接触クラス1フランジ計算名人 スタート画面 |
|
|
|
|
このソフトを起動させると、下に示しますスタート画面が表示されます。実際のソフトでは、スタート画面中のフランジ継手形状の図を |
|
|
|
クリックすると、クリックしたフランジ継手専用の計算画面が表示されます。 |
|
|
|
|
| |
金属面接触クラス1フランジ計算名人 |

|
使用許諾契約者 |
|
|
|
| |
METAL TOUCH CLASS1
FLANGES CALCULATION MASTER |
Ver.1.2 |
ユーザNo |
|
ソフトウエアNo |
|
|
|
|
| |
| |
スタート画面(該当個所をクリックしてください) |
|
|
|
ご注意 |
|
|
| |
1) |
ガイド等の文書を読む場合: |
|
|
|
2 |
|
|
|
|
本製品は下記事項に同意された場合のみご使用できます。 |
|
|
| |
2) |

|
|
|
|
1.本製品は、
コンピュータ1台につき1セット購入していただきます。 |
|
|
| |
3) |
新規に計算を行う場合: 下の該当するフランジ継手形状の図をクリックしますとクリックしたフランジ継手の計算画面(画面1)へ移ります。 |
|
2.本製品の使用許諾契約書に記載されている各条項。 |
|
|
| |
4) |
「画面2 設計圧力での強度計算」へは、画面1のコマンド2をクリックして移ります。 |
|
|
|
|
|
|
| |
|
このソフトで計算できるフランジ継手 |
|
|
|
〒658-0052 兵庫県神戸市東灘区住吉東町2-6-34-401 |
|
|
| |
JIS B8265及びB8266の附属書5に規定された「金属面接触フランジ」の内、このソフトでは、次に示しますクラス1に該当するフランジの |
|
URL:
http://www.eonet.ne.jp/~japansoftworks/ |
|
|
| |
組合せのみ計算することができます。なお、ガスケットはセルフシールガスケット(Oリングなど)のみ使用できます。 |
|
|
|
E-Mail:
japansoftworks@nike.eonet.ne.jp |
|
|
| |
|
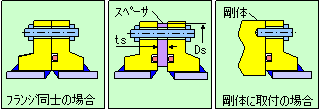
寸法、形状、材料の縦弾性係数、許容応力が同一であるフランジを組合せた場合 |
|
|
|
TEL:078-219-2915 FAX:078-856-3595 |
|
|
| |
|
(右図のクラス1の代表的な例を参照)。ただし、次の場合もクラス1となります。 |
|
|
|
|
| |
|
1)一方のフランジに小さなガスケット用の溝を設けても、同一の寸法、形状とみなす。 |
|
|
|
|
| |
|
2)同一の寸法、形状及び縦弾性係数をもつフランジの組合せで、許容応力だけが |
|
|
|
|
| |
|
異なる場合は、低い方の許容応力を両方のフランジに適用すればクラス1としてよい。 |
|
|
|
|
| |
|
3)剛体にボルト締めされているフランジは、クラス1として応力計算を行うことができる。 |
|
|
|
|
| |
|
4)クラス1に該当するフランジの組合せにおいては、金属スペーサを使用してよい。 |
|
|
|
|
| |
|
|
|
クラス1の代表的な例 |
|
|
| |
| |
フランジ継手形状 |
|
|
| |
名称 |
タイプ番号 |
図及びカテゴリ |
構造、材料及び加工の制限事項 |
|
構造、材料及び加工の制限事項 |
|
|
| |
|
差込み溶接ハブ無し |
|

|
|
|
|
|
|
|
| |
|
|
1 |
|
|
制限事項(1)、(3)、(5)参照 |
|
JIS
B8265(30MPa未満)を適用の場合 |
|
|
| |
|
|
|
|
カテゴリ3 |
|
|
|
(1) 金属面接触フランジの制限事項(JIS B8265附属書5の1.備考1.) |
|
|
| |
ル |
差込み溶接ハブ付 |
|

|
|
|
|
(a)
ガスケットはセルフシールガスケット(Oリングなど)を用い、ガスケットの位置はボルトの中心円の内側に |
|
|
| |
|
|
2 |
|
|
制限事項(1)、(4)~(9)参照 |
|
あるものとする。 |
|
|
| |
l |
|
|
|
カテゴリ2 |
|
|
|
(b) フランジ面は平面で、ガスケットは比較的低いボルト締付荷重でフランジ面の全接触が可能なものとする。 |
|
|
| |
|
ラップジョイント |
|

|
|
|
|
(c) ボルト締付後、フランジ面全面にわたって金属どうしの均一な接触がえられるものとする。 |
|
|
| |
ズ |
ハブ無し |
3 |
|
|
このタイプは使用できません。 |
|
(d) フランジの形式は、附属書3図2に示すルーズ形(差込み形)、一体形及び任意形とし、 |
|
|
| |
|
|
|
|
|
|
|
|
ルーズ形(ラップジョイント形)は除く。 |
|
|
| |
形 |
ラップジョイント |
|

|
|
|
|
(e) クラス1の場合は、金属スペーサを使用してよいが、スペーサは、ボルト穴の中心円の外側まであるものとする。 |
|
|
| |
|
ハブ付 |
4 |
|
|
このタイプは使用できません。 |
|
(f) スリーブ、カラー、多層座金などでボルトの有効長さが著しく長くないものとする。 |
|
|
| |
|
|
|
|
|
|
|
|
|
|
|
| |
|
突合せ溶接 |
|
|
|
|
|
|
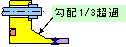
(2) 任意形フランジは一体形フランジとして計算する。ただし、次のどの値も超えない場合は単純化のため |
|
|
| |
|
(平行部のない |
5 |
|
|
制限事項(1)、(4)~(9)参照 |
|
ルーズ形ハブ無しフランジとして計算してもよい(JIS B8265附属書5の1.備考3. )。 |
|
|
| |
|
シングルテーパハブ) |
|
|
カテゴリ1 |
|
|
|
go=16mm, B/go=300, P=2MPa, 設計温度=370℃ |
|
|
| |
|
突合せ溶接 |
|
|
|
|
|
|
ここで、 go:腐れ代を除いた接続管の厚さ(mm) |
|
|
| |
|
(平行部のある |
6 |
|
|
制限事項(1)、(4)~(9)参照 |
|
B:腐れ代を除いた接続管の内径(mm) |
|
|
| |
一 |
シングルテーパハブ) |
|
|
カテゴリ1 |
|
|
|
P:設計圧力 |
|
|
| |
|
突合せ溶接 |
|
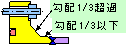
|
|
|
|
|
|
|
|
| |
体 |
(ダブルテーパハブ) |
7 |
|
|
制限事項(1)、(4)~(9)参照 |
|
(3)
容器の胴フランジで下記の値を超えるときは差込み溶接ハブ付フランジ又は一体形フランジでなければならない |
|
|
| |
|
|
|
|
カテゴリ1 |
|
|
|
(JIS
B8265 5.4 c))。 |
|
|
| |
形 |
フランジ・ノズル一体 |
|

|
|
|
|
胴の外径(mm)と設計圧力(MPa)の積: 500 |
|
|
| |
|
(等厚ネック) |
8 |
|
|
制限事項(1)、(4)~(9)参照 |
|
|
|
|
| |
|
|
|
|
カテゴリ1 |
|
|
|
JIS
B8266(100MPa未満)を適用の場合 |
|
|
| |
|
差込み溶接ハブ無し |
|

|
|
|
|
(4) 金属面接触フランジの制限事項(JIS B8266附属書5の1.備考1.) |
|
|
| |
|
(全厚溶接) |
9 |
|
|
制限事項(1)、(4)~(8)参照 |
|
(a)
ガスケットはセルフシールガスケット(Oリングなど)を用い、ガスケットの位置はボルトの中心円の内側に |
|
|
| |
|
|
|
|
カテゴリ1 |
|
|
|
あるものとする。 |
|
|
| |
|
差込み溶接ハブ無し |
|

|
|
|
|
(b) フランジ面は平面で、ガスケットは比較的低いボルト締付荷重でフランジ面の全接触が可能なものとする。 |
|
|
| |
|
(一体形として計算) |
10 |
|
|
制限事項(1)、(2)、(5)参照 |
|
(c) ボルト締付後、フランジ面全面にわたって金属どうしの均一な接触がえられるものとする。 |
|
|
| |
|
|
|
|
カテゴリ1 |
|
|
|
(d) フランジの形式は、附属書3図2に示すルーズ形(差込み形ハブ付)、一体形とし、 |
|
|
| |
|
差込み溶接ハブ付 |
|

|
|
|
|
ルーズ形(ラップジョイント形)は除く。 |
|
|
| |
任 |
(一体形として計算) |
11 |
|
|
制限事項(1)、(2)、(5)参照 |
|
(e) クラス1の場合は、金属スペーサを使用してよいが、スペーサは、ボルト穴の中心円の外側まであるものとする。 |
|
|
| |
意 |
|
|
|
カテゴリ1 |
|
|
|
(f) スリーブ、カラー、多層座金などでボルトの有効長さが著しく長くないものとする。 |
|
|
| |
形 |
差込み溶接ハブ無し |
|

|
|
|
|
|
|
|
| |
で |
(一体形として計算) |
12 |
|
|
制限事項(1)、(2)、(5)参照 |
|
(5) JIS B8266を適用する場合に使用してよいフランジの種類は、次による(JIS B8266附属書3の3)。 |
|
|
| |
一 |
|
|
|
カテゴリ1 |
|
|
|
このソフトウェアのタイプ番号2,5,6,7,8,9,16及び17 |
|
|
| |
体 |
差込み溶接ハブ付 |
|

|
|
|
|
|
|
|
| |
形 |
(一体形として計算) |
13 |
|
|
制限事項(1)、(2)、(5)参照 |
|
(6)
鉄鋼材料から製作しフランジ断面の厚さが75mmを超える場合、焼ならし又は完全焼きなまし熱処理を |
|
|
| |
と |
|
|
|
カテゴリ1 |
|
|
|
行わなければならない(JIS B8266 6.7.2 a))。 |
|
|
| |
し |
差込み溶接ハブ無し |
|

|
|
|
|
|
|
|
| |
て |
(一体形として計算) |
14 |
|
|
制限事項(1)、(2)、(5)参照 |
|
(7) 溶接する材料は溶接性が良くJIS
B8285によって溶接施工方法が確認されたものとする。 |
|
|
| |
計 |
|
|
|
カテゴリ1 |
|
|
|
又、炭素含有量が0.35%(溶鋼分析値)を超える鉄鋼材料は溶接してはならない(JIS B8266 6.7.2 b))。 |
|
|
| |
算 |
差込み溶接ハブ付 |
|

|
|
|
|
|
|
|
| |
す |
(一体形として計算) |
15 |
|
|
制限事項(1)、(2)、(5)参照 |
|
(8) フランジ継手の溶接部の溶接後熱処理はJIS
B8266の10.1 |
|
|
| |
る |
|
|
|
カテゴリ1 |
|
|
|
(溶接後熱処理)の規定による(JIS B8266 6.7.2 c))。 |
|
|
| |
場 |
角継手溶接 |
|

|
|
|
|
|
|
|
| |
合 |
(一体形として計算) |
16 |
|
|
制限事項(1)、(2)、(4)~(8)参照 |
|
(9) ハブフランジの製作は次による(JIS B8266
6.7.2 d))。 |
|
|
| |
|
|
|
|
カテゴリ1 |
|
|
|
(a)ハブフランジは熱間圧延の鋼棒又は鍛造の鋼塊から機械仕上げしてもよい。完成したフランジの軸は |
|
|
| |
|
角継手溶接 |
|

|
|
|
|
元の鋼棒又は鋼塊の長軸に平行でなければならない(これは同軸でなければならないということではない)。 |
|
|
| |
|
(一体形として計算) |
17 |
|
|
制限事項(1)、(2)、(4)~(8)参照 |
|
(b)(a)の場合を除きハブフランジは鋼板又は鋼棒から機械仕上げしてはならない。ただし、材料が輪形に形成 |
|
|
| |
|
|
|
|
カテゴリ1 |
|
|
|
され、次による場合を除く。 |
|
|
| |
|
差込み溶接ハブ無し |
|

|
|
|
|
(b-1)板から輪形に成形されたものはその元の板の表面は完成したフランジの軸に平行でなければならない |
|
|
| |
任 |
(ルーズ形ハブ無し |
18 |
|
|
|
|
(これは元の板の表面が完成したフランジに現れていることではない)。 |
|
|
| |
意 |
として計算) |
|
|
カテゴリ3 |
|
|
(b-2)輪形に成形するときの継手は突合せ溶接継手としJIS B8266に規定の溶接後熱処理及び溶接部 |
|
|
| |
形 |
差込み溶接ハブ付 |
|

|
|
|
|
にかかわる試験に合格したものでなければならない。 |
|
|
| |
で |
(ルーズ形ハブ無し |
19 |
|
|
|
|
ただし、溶接後熱処理の必要を決める厚さは次の内の小さい方とする。 |
|
|
| |
ル |
として計算) |
|
|
カテゴリ3 |
|
|
t又は(A-B)/2 |
|
|
| |
l |
差込み溶接ハブ無し |
|

|
|
|
|
ここに、t:フランジの厚さ(mm) |
|
|
| |
ズ |
(ルーズ形ハブ無し |
20 |
|
|
|
|
A:フランジ外径又はスリット状のボルト穴がフランジの外側まで延びている場合はボルト穴の |
|
|
| |
形 |
として計算) |
|
|
カテゴリ3 |
|
|
内側までの直径(mm) |
|
|
| |
ハ |
差込み溶接ハブ付 |
|

|
|
|
|
B:フランジの内径(mm) |
|
|
| |
ブ |
(ルーズ形ハブ無し |
21 |
|
|
制限事項(1)、(2)、(3)、(5)参照 |
|
(c)フランジの背面及びハブの外表面はJIS B8266の11.3 c)又はd)による磁粉探傷試験又は浸透探傷 |
|
|
| |
無 |
として計算) |
|
|
カテゴリ3 |
|
|
試験に合格しなければならない。 |
|
|
| |
し |
差込み溶接ハブ無し |
|

|
|
|
|
|
|
|
| |
と |
(ルーズ形ハブ無し |
22 |
|
|
|
|
|
|
|
| |
し |
として計算) |
|
|
カテゴリ3 |
|
|
|
|
|
| |
て |
差込み溶接ハブ付 |
|

|
|
|
|
|
|
|
| |
計 |
(ルーズ形ハブ無し |
23 |
|
|
|
|
|
|
|
| |
算 |
として計算) |
|
|
カテゴリ3 |
|
|
|
|
|
| |
す |
角継手溶接 |
|

|
|
|
|
|
|
|
| |
る |
(ルーズ形ハブ無し |
24 |
|
|
|
|
|
|
|
| |
場 |
として計算) |
|
|
カテゴリ3 |
|
|
|
|
|
| |
合 |
角継手溶接 |
|

|
|
|
|
|
|
|
| |
|
(ルーズ形ハブ無し |
25 |
|
|
|
|
|
|
|
| |
|
として計算) |
|
|
カテゴリ3 |
|
|
|
|
|
|
| |
|
|
|
|
|
| |
|
|
|
|
|
| |
|
|
|
|
|
| |
|
|
|
|
| |
|
|
|
|
| |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|


